WISSENSBIBLIOTHEK
Blog über Maschinen und Möbelproduktion
Praktische Artikel zu Klebstoffen, Softforming, Maschinenauswahl, Fehlerdiagnose und neuen Anwendungen.
Neue Produkt- und Praxisartikel
Klebstoffe und Kantenqualität
Multifunktionales 2-kg-Klebstoffsystem
Ein kleiner Leimbehälter ist nur sinnvoll, wenn Verbrauch, Klebstoffwechsel und Wartungsplan zusammenpassen.
Artikel lesen
Beschichtung des Leimbeckens und Wartung
Eine Beschichtung verringert Anhaftungen, ersetzt aber nicht die Kontrolle von Temperatur, Rückständen und Reinigung.
Artikel lesen
EVA oder PUR in der Möbelproduktion
Klebstoffe nach Material, Leimfuge, Einsatzumgebung, Reinigung und Produktionsrhythmus vergleichen.
Artikel lesen
Einfluss des Klebstoffsystems auf die Kantenqualität
Die Leimfuge entsteht aus Lagerung, Erwärmung, Auftrag, Druck, Geschwindigkeit und Wartung.
Artikel lesen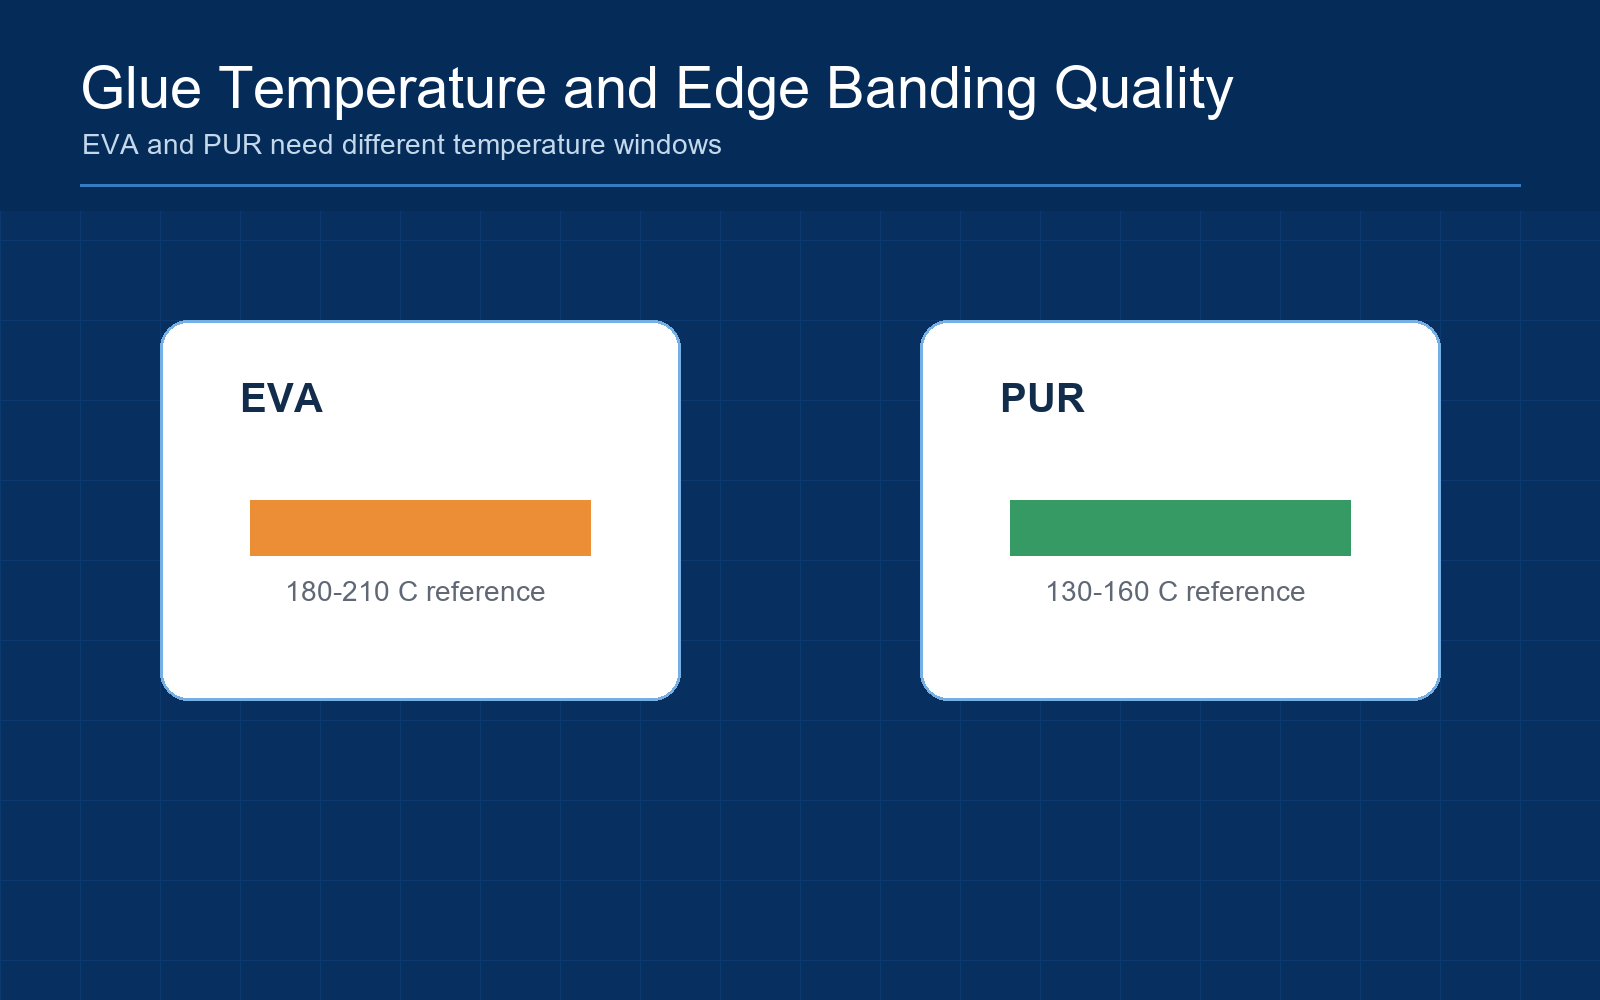
Einfluss der EVA- und PUR-Temperatur auf die Qualität
Temperatur verändert Viskosität, Auftrag und offene Zeit und muss mit Material und Vorschub bewertet werden.
Artikel lesenPUR-Anwendung beim Softforming-Kantenanleimen
PUR zusammen mit Profil, Kante und Pressung bewerten; Klebstoff korrigiert keine falsche Geometrie.
Artikel lesen
Klebstoffverbrauch reduzieren
Verluste durch Kontrolle von Füllstand, Temperatur, Film, Stillständen, Reinigung und Materialverträglichkeit senken.
Artikel lesen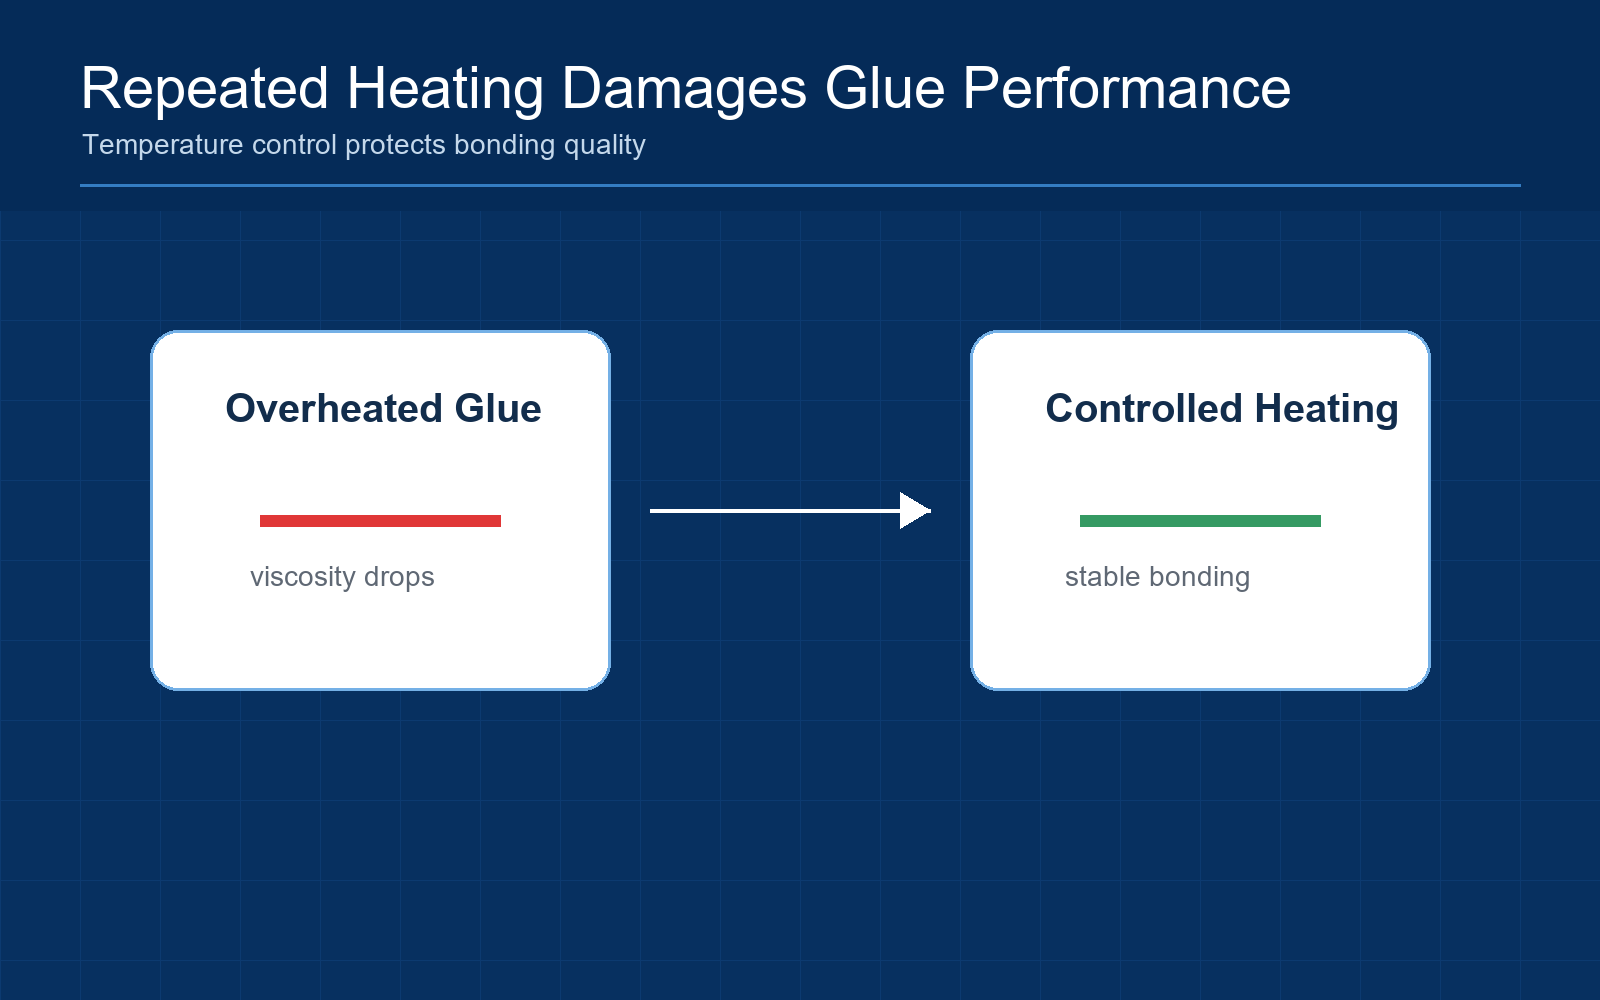
Warum erneutes Erhitzen den Klebstoff schädigt
Wiederholtes und langes Erhitzen verändert Viskosität, Farbe, Rückstände und Verarbeitungsverhalten.
Artikel lesen
Was ist EVA-Klebstoff beim Kantenanleimen
EVA ist ein verbreiteter Schmelzklebstoff, dessen Stabilität von Temperatur, Material und Auftrag abhängt.
Artikel lesen
Was ist PUR-Klebstoff beim Kantenanleimen
PUR ist ein reaktiver Klebstoff und verlangt Kontrolle von Lagerung, Feuchte, Erwärmung, Reinigung und Stillstand.
Artikel lesenSoftforming-Technologie
Kantennutfräsen beim Softforming
Die Nut muss zur Biegelinie, zum Radius und zur Dicke des realen Werkstücks passen.
Artikel lesenFormpressung und Kantenqualität
Softforming-Qualität hängt von Richtung, Reihenfolge und stabilem Druck in jeder Profilzone ab.
Artikel lesenSo arbeitet eine Softforming-Maschine
Der Prozess verbindet Profilvorbereitung, Kantenzufuhr, Klebstoffauftrag, Formpressung und Finish.
Artikel lesenSoftforming-Maschine auswählen
Mit realen Profilen, Kanten, Klebstoffen und Mustern beginnen, bevor Aggregate verglichen werden.
Artikel lesenSoftforming für grifflose Fronten
Die Griffgeometrie bestimmt Haptik, sichtbare Linie und Reihenfolge der Formpressung.
Artikel lesenSoftforming und Standard-Kantenanleimen
Gerade und profilierte Kanten brauchen unterschiedliche Vorbereitung, Werkzeuge und Abnahmekriterien.
Artikel lesenStandard- oder erweiterte Softforming-Konfiguration
Nach Profilen, Wechseln, Materialien und messbarer Qualität wählen, nicht nach der Zahl beworbener Funktionen.
Artikel lesen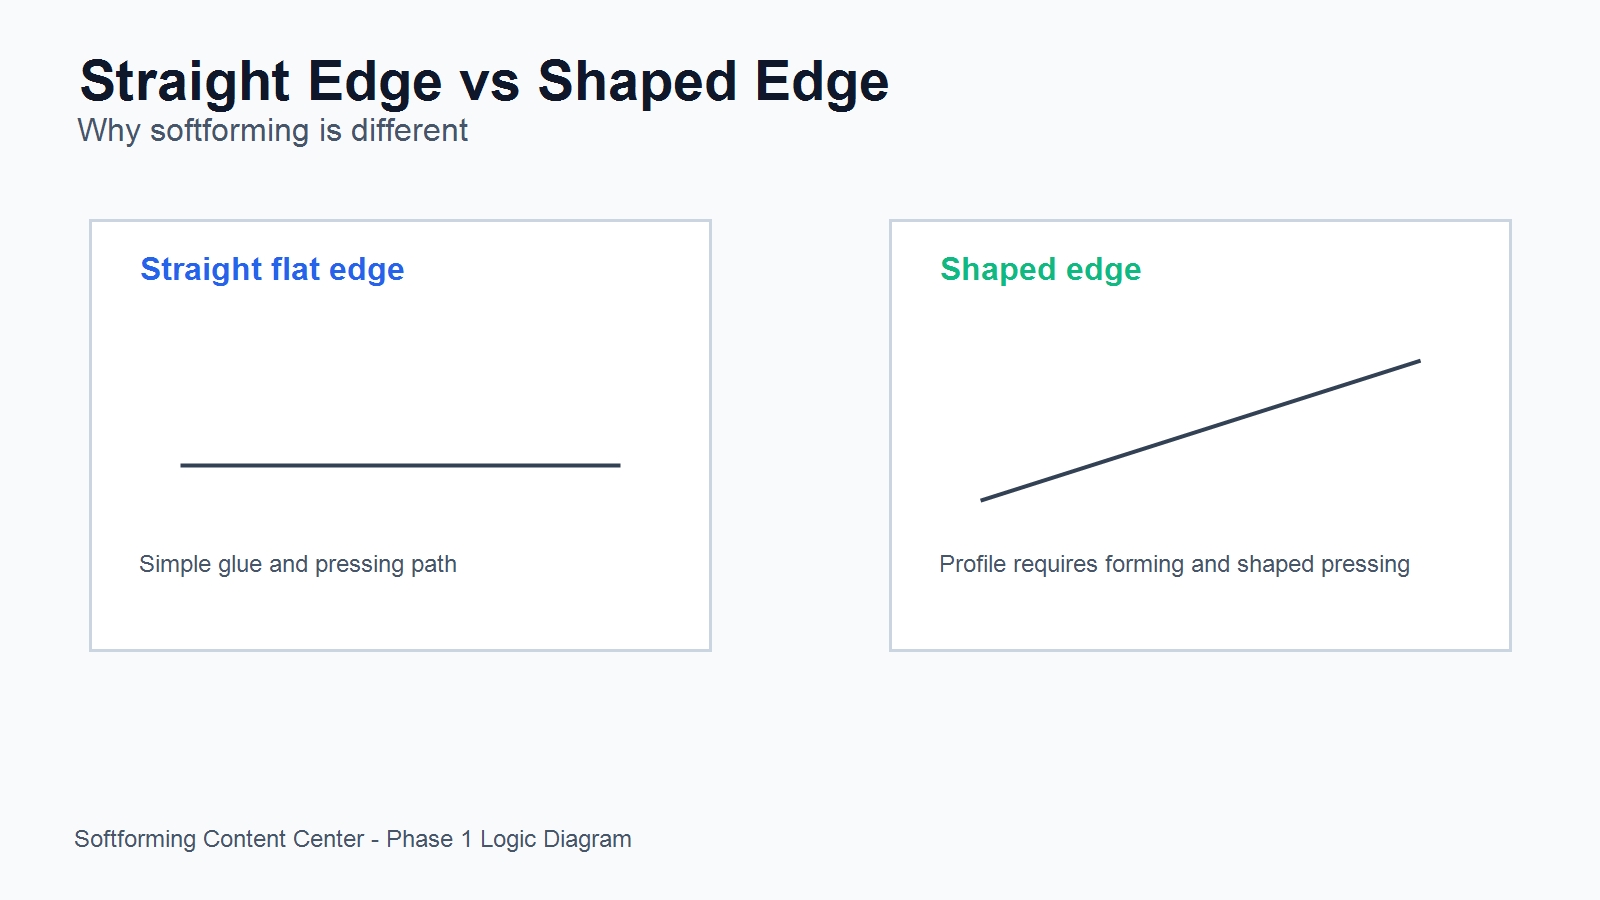
Was ist Softforming-Kantenanleimen
Softforming bringt die Kante auf ein Profil; Geometrie, Kante, Klebstoff und Pressfolge müssen zusammenpassen.
Artikel lesenWelche Produkte benötigen Softforming
Softforming eignet sich für sichtbare Profilkanten; gerade Teile nutzen meist einfacheres Standard-Kantenanleimen.
Artikel lesenMaschinenauswahl
So wählen Sie ein CNC-Nestingzentrum
Tisch, Vakuum, Spindel, Werkzeuge, Etiketten, Software und Übergabe zum Folgeprozess bewerten.
Artikel lesenSo wählen Sie eine sechsseitige CNC-Bohrmaschine
Bohrbilder, Maße, Einheiten, Nuten, Greifer, Codes und Verbindung zum Nesting gemeinsam prüfen.
Artikel lesenKantenanleimmaschine für die Schrankfertigung auswählen
Die Auswahl beginnt bei Platten, Kanten, Klebstoffen, Finish, Kapazität und Platz in der Linie.
Artikel lesenWartung und Fehlerdiagnose
Tägliche Kontrolle einer Kantenanleimmaschine
Eine kurze Kontrolle vor jeder Schicht erkennt Schmutz, Verschleiß und Fehlausrichtung vor einer Fehler-Serie.
Artikel lesen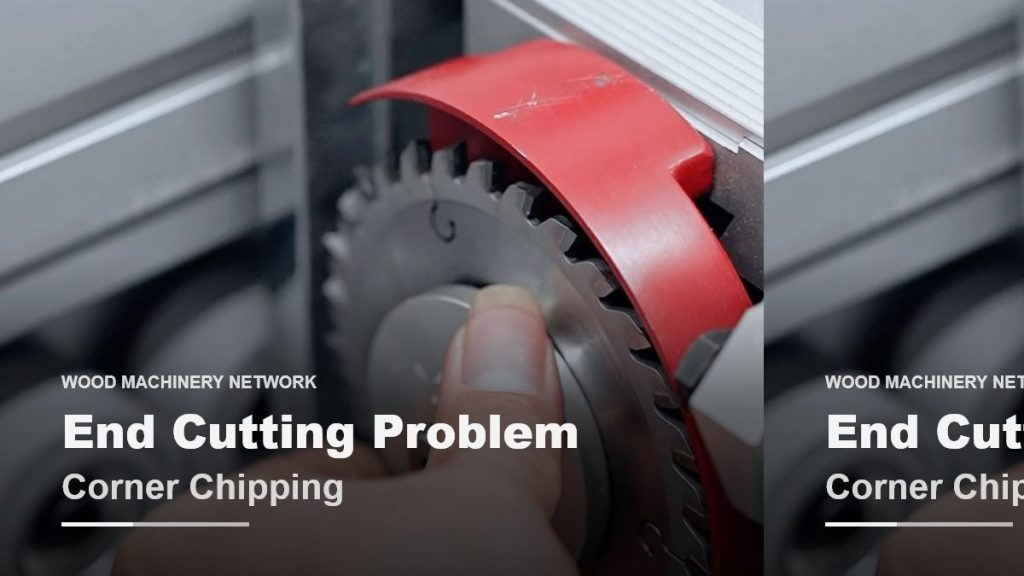
Eckenausbrüche beim Kappvorgang
Ausbrüche sind anhand von Sägeblatt, Position, Druck und Festigkeit der Plattenecke zu untersuchen.
Artikel lesen
Versatz der Vorschubführung und Kantenausbrüche
Eine falsch ausgerichtete Führung oder falsches Spiel verkantet das Teil und belastet eine Ecke.
Artikel lesen
Feinfräsung der Kante einstellen
Spuren, Stufen und Dekorverlust müssen nach Frästiefe, Tastschuh und Werkzeug getrennt werden.
Artikel lesen
Leimwalze ausrichten und Eckenschäden vermeiden
Ein ungleichmäßiger Film oder beschädigte Ecken können aus Position, Druck, Schmutz oder Vorschub entstehen.
Artikel lesen
Werkstückversatz beim Vorschub beheben
Feststellen, wo das Teil zuerst abweicht: Führung, Kette, Oberdruck, Geometrie oder Auflage.
Artikel lesen
Ausbrüche nach dem Kantenanleimen diagnostizieren
Die erste Station mit Ausbruch finden und Material, Vorschub, Kappen und Fräsen getrennt prüfen.
Artikel lesen